


Руководство по углу наклона корпуса и контролю скорости нагрева вращающейся печи для бокситов
В производстве обжига бокситов угол наклона корпуса печи и скорость нагрева являются двумя ключевыми параметрами, напрямую определяющими качество обжига и срок службы оборудования. Угол наклона определяет время пребывания материала в печи и состояние его движения, а скорость нагрева связана с тем, сможет ли боксит завершить достаточную дегидратацию и преобразование кристаллической формы. Ниже эти два параметра рассматриваются по отдельности.
I. Угол наклона корпуса вращающейся печи для бокситов
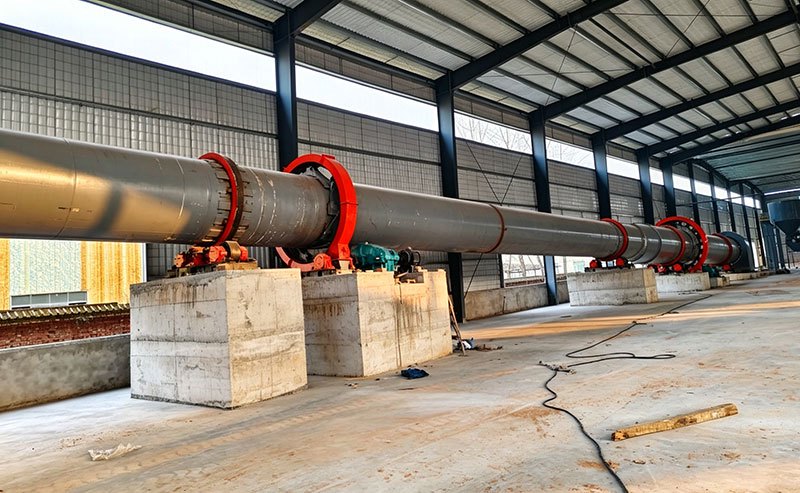
Угол наклона вращающейся печи для бокситов обычно определяется в соответствии с требованиями технологического процесса и характеристиками материала. В отраслевой практике угол наклона вращающихся печей для бокситов обычно проектируется в диапазоне от 1° до 5°. Цель проектирования этого диапазона углов — обеспечить равномерное перемещение материала через зону нагрева внутри печи, одновременно контролируя время пребывания материала и обеспечивая беспрепятственный выпуск.
Согласно общеотраслевым данным, наклон вращающихся печей обычно выражается в процентах и составляет, как правило, 3%–4%. Для вращающихся печей для бокситов различных типоразмеров проектирование наклона различается: некоторые производители применяют наклон 3,5%, другое оборудование использует 4%.
Стоит отметить, что проектирование угла наклона не является фиксированным. Для специальных технологических требований, например, при необходимости увеличить время пребывания материала в печи или повысить производительность, угол наклона может быть соответствующим образом увеличен. Патентная технология показывает, что при использовании большего угла наклона от 7° до 9°, хотя время обжига материала в печи несколько сокращается, производительность может быть увеличена на 10%–20% по сравнению с традиционными вращающимися печами.
Между углом наклона и временем пребывания материала существует прямая зависимость: чем больше угол наклона, тем быстрее материал перемещается в печи и тем короче время пребывания; и наоборот, чем меньше угол наклона, тем медленнее движение материала и тем длительнее время пребывания. Таким образом, установка угла наклона вращающейся печи для бокситов по своей сути представляет собой поиск баланса между полнотой обжига и эффективностью производительности.
II. Как контролировать скорость нагрева внутри печи
Контроль скорости нагрева вращающейся печи для бокситов требует различения двух ситуаций: этапа сушки и обжига новой печи и этапа нормального производства. Логика контроля для этих двух случаев совершенно различна.
1. Контроль скорости нагрева на этапе обжига новой печи
Для вращающихся печей, заново футерованных или с заменёнными огнеупорными материалами, обжиг должен проводиться строго по кривой нагрева. Основная цель — обеспечить достаточное время для удаления физической и химически связанной воды из огнеупорного материала, избегая быстрого нагрева, который вызывает резкий рост внутреннего давления пара и приводит к растрескиванию и отслаиванию.
В отраслевой практике нагрев и обжиг жаростойкого бетона во вращающихся печах обычно следует следующим принципам контроля:
0°C–100°C: время нагрева около 3 часов, скорость контролируется на уровне 15–30°C/ч
100°C–300°C: время нагрева около 12 часов, скорость контролируется на уровне 15–30°C/ч, в этом интервале требуется площадка выдержки
300°C–450°C: время нагрева около 16 часов, скорость контролируется на уровне 15–30°C/ч
450°C–650°C: время нагрева около 5 часов, скорость контролируется на уровне 15–20°C/ч
650°C–800°C: время нагрева около 4 часов, скорость контролируется на уровне 25–30°C/ч
800°C–1150°C: время нагрева около 5 часов, скорость может достигать 75°C/ч
На протяжении всего процесса нагрева до 600°C ключевым моментом контроля является чередование медленного нагрева с площадками выдержки, чтобы влага из футеровки могла полностью удалиться. При использовании метода обжига с помощью клинкера клинкер можно вводить при достижении температуры в печи 300°C. Теплопроводность клинкера способствует улучшению передачи и распределения температуры в печи, сокращая время обжига.
2. Контроль скорости нагрева на этапе нормального производства
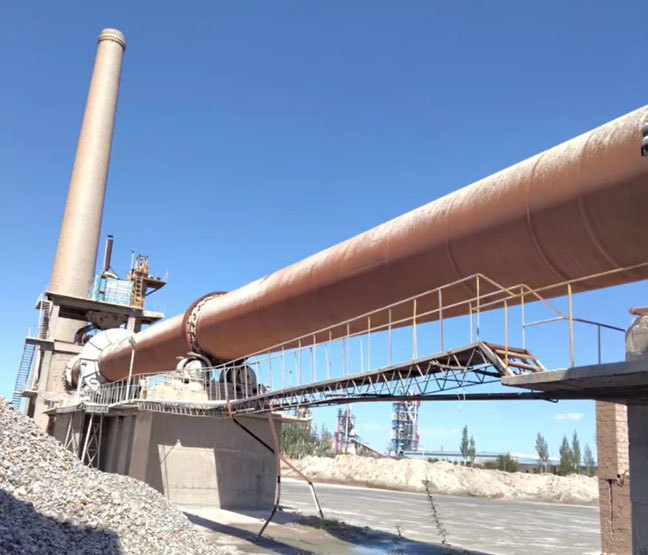
После выхода на нормальное производство температура обжига боксита обычно находится в диапазоне 1200–1400°C (конкретная температура зависит от сортности боксита и требований к целевому продукту). Контроль скорости нагрева осуществляется главным образом следующими средствами:
Регулировка подачи топлива: скорость подвода тепла в печь контролируется путём регулировки расхода топлива в горелке. Увеличение и уменьшение подачи топлива должны осуществляться плавно, избегая резких колебаний, вызывающих разбалансировку температурного поля в печи.
Регулировка скорости вращения печи: скорость вращения корпуса печи напрямую влияет на время пребывания материала в высокотемпературной зоне. Повышение скорости сокращает время пребывания материала в печи и относительно ускоряет нагрев; снижение скорости удлиняет время пребывания материала и обеспечивает более полный нагрев. Регулировка скорости в нормальном производстве должна соответствовать температурным условиям в печи.
Соотношение вторичного и первичного воздуха: регулируя соотношение первичного и вторичного воздуха, управляют формой пламени и эффективностью сгорания, что в свою очередь влияет на распределение температуры и скорость нагрева внутри печи.
Онлайн-мониторинг и обратная связь: современные вращающиеся печи для бокситов обычно оснащены системами контроля температуры. Операторы корректируют подачу топлива и скорость вращения печи в реальном времени на основе фактических значений температуры на каждом участке печи, образуя замкнутый контур управления.
3. Основные принципы контроля скорости нагрева
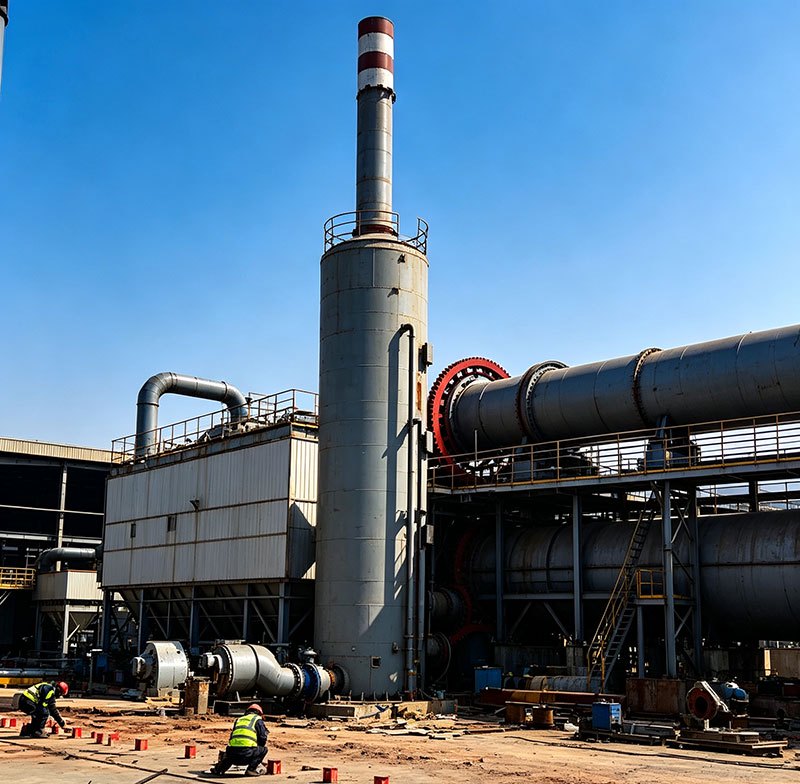
Независимо от этапа, контроль скорости нагрева должен следовать одному базовому принципу: скорость нагрева должна соответствовать технологическим требованиям материала, одновременно учитывая несущую способность огнеупорного материала. При слишком быстром нагреве боксит может не завершить достаточную дегидратацию и преобразование кристаллической формы, и качество продукции не будет соответствовать стандартам. При слишком медленном нагреве увеличивается энергопотребление, снижается производительность, а материал может слишком долго оставаться в печи, вызывая пережог. В реальной эксплуатации оптимальная кривая нагрева для конкретного бокситового сырья должна определяться путём испытаний и строго соблюдаться в производстве.
Компания Henan Hongke Heavy Industry производит обогатительное оборудование, обладающее значительными конкурентными преимуществами в отрасли. Мы предоставляем комплексные услуги полного цикла, включающие предпродажные консультации, сопровождение в процессе продажи и послепродажную поддержку, гарантируя каждому клиенту уверенность при покупке и спокойствие при эксплуатации. Нажмите «Консультация службы поддержки», чтобы оставить нам сообщение. Приглашаем вас посетить Henan Hongke для осмотра на месте и обсуждения покупки — мы предоставим вам профессиональные решения и коммерческое предложение!


