


Руководство по предотвращению осевого смещения корпуса и контролю времени обжига во вращающейся печи для латеритной никелевой руды
В производстве восстановительного обжига латеритной никелевой руды осевое смещение корпуса печи и время обжига являются двумя ключевыми вопросами, напрямую влияющими на безопасность оборудования и качество продукции. Неправильный контроль осевого смещения корпуса может привести к неравномерному износу опорных роликов и бандажей в лёгких случаях или к растрескиванию упорных плит и повреждению оборудования в тяжёлых. Нерациональная установка времени обжига напрямую влияет на степень восстановления оксидов никеля и железа и степень металлизации. Ниже эти два вопроса рассматриваются по отдельности.
I. Как предотвратить осевое смещение корпуса вращающейся печи для латеритной никелевой руды
Во время работы вращающейся печи для латеритной никелевой руды руда после сушки поступает в печь, нагревается до примерно 800°C, удаляя поверхностную влагу и кристаллизационную воду, и частично восстанавливая оксиды железа, никеля и кобальта. В этом процессе осевое смещение корпуса печи неизбежно — поскольку корпус установлен с наклоном 3%–5%, в месте контакта бандажа с опорными роликами существуют сила гравитационного скольжения и окружная сила вращения. Совместное действие этих сил создаёт тенденцию корпуса к смещению вниз. Нормальное осевое смещение должно быть возвратно-поступательным вверх и вниз, с циклом обычно один-два раза за смену. Однако если корпус печи в течение длительного времени смещается только в одном направлении, это механическая неисправность, требующая своевременной регулировки.

1. Причины осевого смещения корпуса печи
Когда осевая линия опорных роликов параллельна осевой линии корпуса, теоретически корпус не будет смещаться вниз. Однако упругая деформация в месте контакта бандажа с опорными роликами вызывает упругое скольжение, заставляя корпус медленно сползать вниз. Для контроля этого сползания в производстве осевую линию опорных роликов регулируют на определённый угол, придавая опорным роликам восходящую составляющую силу на бандаж для балансировки силы сползания корпуса. Если этот угол наклона отрегулирован слишком большим, корпус печи будет смещаться вверх; если слишком малым — корпус продолжит смещаться вниз.
2. Конкретные меры предотвращения осевого смещения корпуса печи
Мера 1: Регулировка угла наклона осевой линии опорных роликов
Это наиболее фундаментальный метод контроля осевого смещения корпуса печи. Регулируя осевую линию опорных роликов для создания определённого угла наклона, изменяют направление опорной силы на корпус, тем самым контролируя осевое перемещение корпуса. В соответствии с направлением вращения печи соответствующим образом увеличивают или уменьшают угол перекоса одной или нескольких пар опорных роликов: увеличение угла перекоса заставляет корпус печи смещаться вверх, уменьшение — позволяет корпусу медленно смещаться вниз под собственным весом.
При регулировке следует учитывать, что угол отклонения, образованный осью опорного ролика и осевой линией печи, должен контролироваться в разумных пределах. При 5° контактное сжимающее напряжение уже превышает допустимое значение; при 10° — значительно превышает норму. Угол наклона обычно регулируется в диапазоне 0°–0,5°, и каждые 0,1° угла наклона создают осевую составляющую силу примерно 1,7%–1,8% от нормального давления. Регулировку следует выполнять в несколько этапов, при этом каждое изменение не должно превышать 0,5 мм или 0,1°.
Мера 2: Изменение коэффициента трения между поверхностями бандажа и опорных роликов
Нанесение смазочного масла различной вязкости на поверхности опорных роликов позволяет изменить коэффициент трения между бандажом и опорными роликами. Когда корпус смещается вверх сверх нормы, наносят масло с большей вязкостью для уменьшения коэффициента трения; когда корпус смещается вниз сверх нормы, наносят масло с меньшей вязкостью для увеличения коэффициента трения. Этот метод прост в применении, но позволяет лишь временно решить проблему и не устраняет причину осевого смещения.
Мера 3: Использование гидравлических упорных роликов для активного контроля
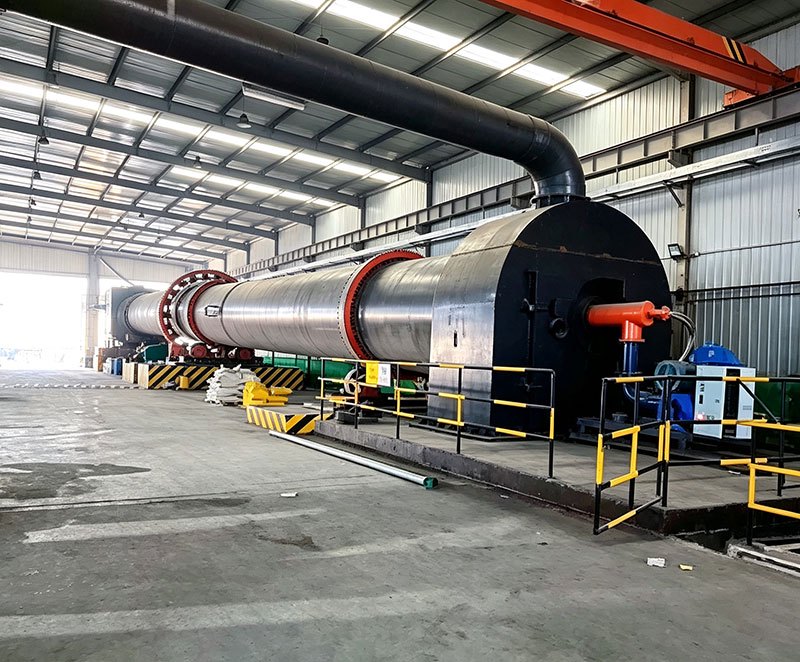
Современные вращающиеся печи для латеритной никелевой руды оснащаются гидравлическими упорными роликами, которые через гидравлическую систему регулируют давление упорного ролика на корпус в реальном времени, эффективно контролируя осевое смещение корпуса печи. Принцип работы гидравлического упорного ролика: когда корпус смещается вниз до определённого положения, концевой выключатель запускает гидравлический насос, и давление гидравлического масла толкает упорный ролик и корпус вверх; после смещения вверх до определённого положения срабатывает концевой выключатель, насос отключается, и корпус снова смещается вниз под собственным весом, повторяя цикл. В производственной линии никель-железа с вращающейся печью φ4,85 м × 75 м рабочее давление гидравлической системы составляет 4–10 МПа, ход гидроцилиндра — 200 мм, а усилие при 8 МПа может достигать 1226 кН.
Мера 4: Регулярная проверка и оптимизированная конструкция
Регулярно проверяйте состояние износа опорных роликов и бандажей, при необходимости заменяя или ремонтируя их. Часто проверяйте и регулируйте положение опорных роликов, чтобы они всегда находились в правильном опорном положении. На этапе проектирования следует в полной мере учитывать вопросы осевого позиционирования корпуса, снижая вероятность осевого смещения корпуса за счёт оптимизации конструкции опорных и упорных роликов.

3. Меры предосторожности при регулировке опорных роликов
Перед регулировкой следует проверить, не имеют ли опорные ролики «восьмёркообразную» форму, и немедленно исправить это при обнаружении. Регулировка опорных роликов должна следовать принципу «сначала регулировать нагруженные, затем менее нагруженные». Опорные ролики вблизи венцовой шестерни корпуса печи не следует часто регулировать. Если величина регулировки превышает 5 мм, корпус печи следует приподнять; принудительный подъём может легко привести к поломке вала опорного ролика или перекосу регулировочных винтов. Строго запрещается образование «большой восьмёрки» или «малой восьмёрки» — первая приводит к взаимной компенсации сил двух станций опорных роликов на корпус, вторая — к несовпадению направлений сил двух опорных роликов одной станции, что ускоряет износ и может вызвать аварию.
II. Каково типичное время обжига во вращающейся печи для никелевой руды?
Время обжига вращающейся печи для латеритной никелевой руды тесно связано с технологическим маршрутом, целевым продуктом и температурой обжига. В зависимости от различных технологических схем время обжига значительно различается.
1. Время обжига при различных технологических маршрутах
Двухстадийный процесс обжига: Первая стадия — сушильный обжиг во вращающейся печи при 870–900°C в течение 2 часов; вторая стадия — восстановительный обжиг при 1350–1380°C в течение 1 часа. Такое разделение позволяет отдельно оптимизировать параметры сушки и предварительного нагрева от высокотемпературного восстановления.
Одностадийный обжиг прямого восстановления: После дробления латеритная никелевая руда смешивается с восстановителем и окомковывается, затем подаётся во вращающуюся печь для восстановительного обжига при 1000–1300°C, время обжига составляет 0,5–2 часа. Другой процесс использует температурный диапазон 380–1350°C с временем восстановительного обжига 3–5 часов.
Обжиг металлизирующего восстановления: Материалы подвергаются восстановительному обжигу при 850–1250°C в течение 1–4 часов. В конкретных примерах обжиг при 1250°C в течение 1 часа или при 900°C в течение 4 часов позволяет получить восстановленно-обожжённые продукты.
Восстановление магнетизирующим обжигом: Температура стадии обжига составляет 1150–1250°C, время обжига — 40–60 минут, при этом общее время от входа до выхода из вращающейся печи контролируется на уровне около 5 часов. Здесь «время обжига» относится конкретно к эффективному времени реакции в высокотемпературной зоне восстановления и отличается от общего времени пребывания.
Обжиг сегрегации: Обжиг сегрегации проводится при 500–600°C, скорость вращения печи 2 об/мин, время обжига 1–1,5 часа.
2. Ключевые факторы, влияющие на время обжига
Установка времени обжига не является фиксированным значением и должна комплексно определяться на основе следующих факторов:
Целевая степень металлизации: Степень восстановления никеля и железа напрямую зависит от времени пребывания материала в высокотемпературной зоне. Недостаточное время приводит к неполному восстановлению и низкой степени металлизации; чрезмерное время может вызвать перевосстановление или увеличение энергопотребления.
Температура обжига: Чем выше температура, тем быстрее скорость реакции восстановления и тем короче требуемое время обжига. Например, при 1250°C достаточно обжига в течение 40–60 минут, тогда как при 900°C требуется 4 часа.
Крупность материала и качество окатышей: Крупность, плотность и газопроницаемость окатышей влияют на скорость передачи тепла внутрь окатыша. Окатыши большего размера или более высокой плотности требуют более длительного времени обжига для достаточного внутреннего восстановления.
Соотношение восстановителя: Количество и равномерность смешивания углеродсодержащего восстановителя влияют на эффективность реакции восстановления. Неправильное соотношение удлиняет необходимое время обжига.
3. Принципы контроля времени обжига
В реальном производстве контроль времени обжига должен следовать принципу «целевая степень металлизации как критерий, с учётом энергопотребления и производительности». Рекомендуется определять оптимальное время обжига для конкретного латеритного никелевого сырья путём испытаний и точно контролировать время пребывания материала в высокотемпературной зоне путём регулировки скорости вращения печи в производстве. Повышение скорости печи сокращает время пребывания материала; снижение скорости — удлиняет. В то же время следует внимательно следить за изменениями температуры и атмосферы в печи, чтобы обеспечить полное завершение реакции восстановления в заданном временном диапазоне.
Компания Henan Hongke Heavy Industry производит обогатительное оборудование, обладающее значительными конкурентными преимуществами в отрасли. Мы предоставляем комплексные услуги полного цикла, включающие предпродажные консультации, сопровождение в процессе продажи и послепродажную поддержку, гарантируя каждому клиенту уверенность при покупке и спокойствие при эксплуатации. Нажмите «Консультация службы поддержки», чтобы оставить нам сообщение. Приглашаем вас посетить Henan Hongke для осмотра на месте и обсуждения покупки — мы предоставим вам профессиональные решения и коммерческое предложение!


