


Нестабильное давление в металлургической вращающейся печи и частый нагрев подшипников опорных роликов? Две ключевые операции, которыми нельзя пренебрегать
В повседневной эксплуатации металлургических вращающихся печей операторы часто сталкиваются с двумя типами сложных проблем, которые кажутся независимыми, но на самом деле взаимосвязаны: частые колебания давления в печи, приводящие к потере контроля над атмосферой обжига и колебаниям качества продукции; и непрерывный рост температуры подшипников опорных роликов, который в тяжёлых случаях вынуждает останавливать печь. Многие предприятия рассматривают эти две проблемы отдельно — регулируют вентилятор при нестабильном давлении, меняют масло при перегреве подшипников — но проблемы часто повторяются.
Углублённый анализ показывает, что стабильность давления в печи напрямую влияет на равномерность теплового режима печи. Колебания теплового режима, в свою очередь, передаются через тепловое расширение корпуса и изменения усилий на подшипники опорных роликов, вызывая аномальный рост температуры. Между ними существует передаточная цепочка от «газа» к «механике». Поэтому включение регулирования давления и обслуживания подшипников в единую операционную логику является ключом к решению проблемы.
I. Регулирование давления в печи: сначала поймите, почему «отрицательное давление» так важно
Нормальная работа металлургической вращающейся печи зависит от поддержания стабильного, слегка отрицательного давления внутри печи. Отрицательное давление в головной части печи обычно поддерживается на уровне около -0,04 кПа. Хотя это значение невелико, оно определяет стабильность всей системы обжига.
Когда внутри печи возникает положительное давление, высокотемпературные дымовые газы выбрасываются наружу через уплотнительные зазоры в головной и хвостовой частях печи. Это не только ухудшает условия труда, но и приводит к выгоранию уплотнительных элементов и оборудования головной части печи. Причины положительного давления обычно связаны с недостаточной мощностью вентилятора, повышенным сопротивлением системы или нарушением теплового режима. Для решения этой проблемы направление операционной регулировки ясно: увеличить открытие направляющих лопаток десульфуризационной башни и расход воздуха главного вытяжного вентилятора, чтобы восстановить давление в головной части печи до диапазона слегка отрицательного давления -50…-70 Па, тем самым стабилизируя процесс производства окатышей.
Что касается методов регулирования, современные металлургические вращающиеся печи повсеместно применяют стратегию раздельного управления температурой и давлением. Температура регулируется через взаимосвязь газа и первичного воздуха, а давление независимо регулируется регулятором с микрокомпьютером, который через исполнительный двигатель приводит в действие поворотную заслонку на входе дымососа. Такое разделение труда позволяет избежать путаницы «одна регулировка влияет на всё» и позволяет операторам отдельно фиксировать две ключевые переменные — температуру и давление.
На операционном уровне регулирование давления осуществляется главным образом по четырём направлениям:
Регулировка вентилятора. Изменение скорости вытяжного вентилятора головного кожуха печи является наиболее прямым средством. Увеличение скорости вентилятора увеличивает расход вытяжки и снижает давление в печи; снижение скорости повышает давление в печи.
Управление горением. Путём регулировки подачи воздуха и топлива в системе сжигания косвенно влияют на количество газа, образующегося внутри печи, обеспечивая вспомогательное регулирование давления.
Обеспечение герметичности. Состояние уплотнений в головной, хвостовой частях печи и на различных интерфейсах является физической основой стабильности давления. Утечка воздуха из-за нарушения герметичности значительно снижает эффективность регулировки вентилятора. Для металлургических процессов, требующих строгого контроля атмосферы, можно применять азотное уплотнение, используя электромагнитные клапаны на впускном и выпускном трубопроводах для контроля подачи азота и активного вмешательства в давление в печи.
Автоматическое управление. С использованием систем PLC или DCS датчики давления в реальном времени контролируют давление в печи, а алгоритмы PID автоматически регулируют скорость вентилятора или открытие клапана для поддержания давления вблизи заданного значения.
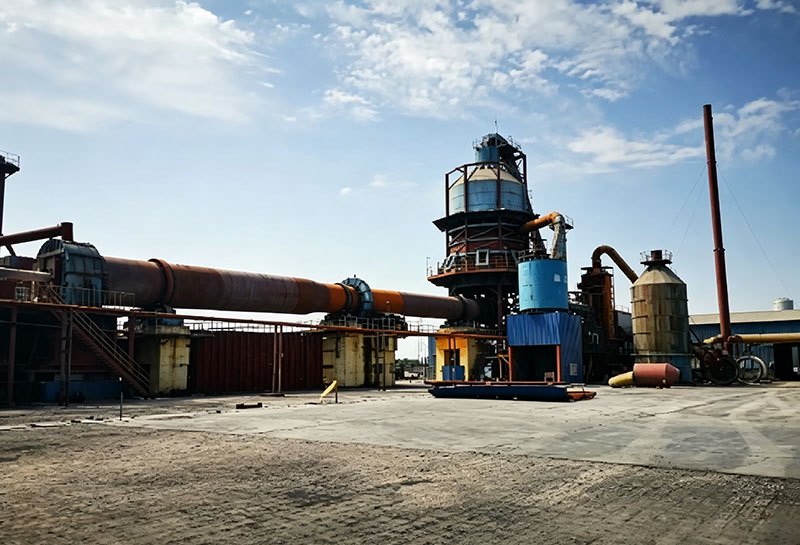
II. Обслуживание подшипников опорных роликов: от «пассивного охлаждения» к «активному управлению»
Если давление — это баланс «газа» внутри печи, то подшипники опорных роликов — это основа «механики» печи. Общий вес корпуса металлургической вращающейся печи может достигать сотен тонн, и он опирается на несколько станций опорных роликов. В среднем один вкладыш подшипника может воспринимать нагрузку в десятки тонн и подвергается длительным ударным нагрузкам и напряжениям от регулировок. В таких условиях нагрев подшипников почти неизбежен. Ключ в том, как удерживать температуру в безопасном диапазоне.
Причины повышения температуры подшипников обычно указывают в четырёх направлениях: отказ смазочного масла, прекращение подачи охлаждающей воды, неправильный зазор вкладыша и дисбаланс усилий корпуса печи. Соответствующая стратегия обслуживания также должна одновременно охватывать эти четыре аспекта.
Управление смазкой — первая линия обороны обслуживания подшипников. Для подшипников опорных роликов следует использовать высоковязкое синтетическое смазочное масло с рекомендуемым диапазоном вязкости 460–1000 мм²/с, конкретное значение определяется размерами корпуса печи и условиями эксплуатации. В ежедневном обслуживании необходимо ежедневно проверять состояние маслостанции, регулярно очищать фильтры, проверять качество масла и контролировать изменение температуры подшипников. При обнаружении эмульгирования масла или превышения содержания примесей его следует немедленно заменить. В аварийных ситуациях можно быстро снизить температуру, поливая новым маслом и сливая старое, но это лишь временная мера и не может заменить системное управление смазкой.
Бесперебойная работа системы охлаждающей воды также критически важна. Подшипники скольжения обычно используют сферические вкладыши с внутренним охлаждением водой. Накипь или засорение в трубопроводах циркуляционной воды приводит к резкому падению эффективности охлаждения, и температура подшипника быстро растёт в течение короткого времени. Поэтому трубопроводы циркуляционной воды следует регулярно промывать кислотой или заменять, обеспечивая стабильный расход и температуру охлаждающей воды.
Регулярная проверка и корректировка зазора вкладыша не может быть проигнорирована. Если зазор вкладыша слишком мал, масляная плёнка между шейкой вала и вкладышем не может сформироваться, трение возрастает, температура повышается. Если зазор слишком велик, вкладыш колеблется на шейке вала, вызывая ударные нагрузки и аномальный износ. При ремонте зазор следует измерять с помощью щупов или методом свинцового оттиска, корректировать в соответствии с проектными значениями и при необходимости шабрить.
Мониторинг состояния усилий корпуса печи — это ядро перехода обслуживания подшипников от «пассивного» к «активному». Нагрев подшипников часто является не проблемой самого подшипника, а «сигнальной лампой» дисбаланса усилий корпуса печи. Необходимо регулярно контролировать следующие показатели: тенденцию изменения температуры поверхности корпуса печи, состояние контакта и усилий между опорными роликами и бандажами, рабочее состояние гидравлического упорного ролика, зазор между бандажом и подкладной плитой корпуса, а также относительную параллельность осевой линии печи и оси опорных роликов. Любое аномальное изменение любого показателя может в конечном итоге отразиться как повышение температуры подшипников через механическую передачу.
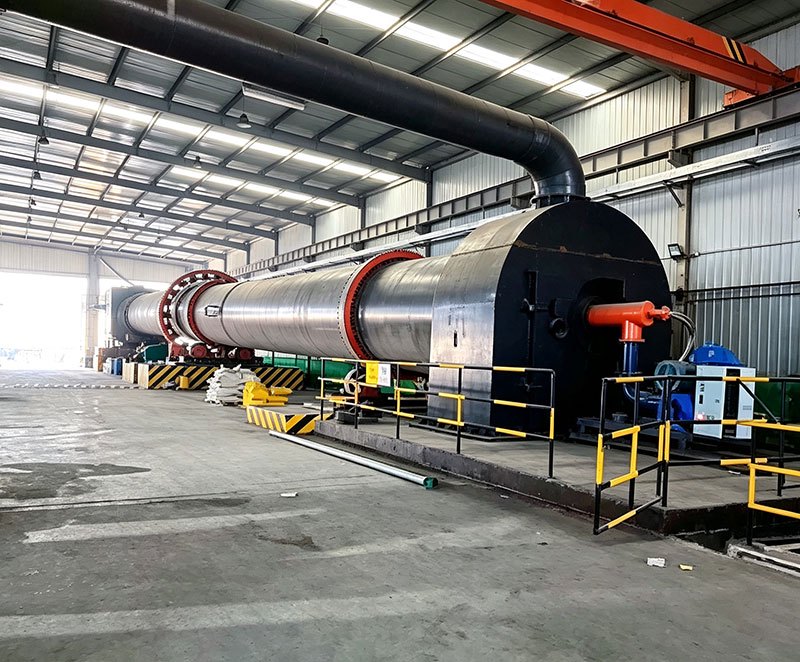
III. Синергетическая логика двух операций: стабильность давления — «восходящая гарантия» безопасности подшипников
Причина, по которой регулирование давления и обслуживание подшипников следует рассматривать как скоординированное целое, заключается в наличии чёткой причинно-следственной связи между ними.
Колебания давления в печи, особенно условия положительного давления, нарушают баланс теплового режима печи. Изменения температурного поля в печи вызывают неравномерное тепловое расширение корпуса в осевом и радиальном направлениях. Неравномерное тепловое расширение корпуса, в свою очередь, изменяет состояние контакта между бандажами и опорными роликами — первоначально равномерное распределение нагрузки может стать локально концентрированным, и нагрузка на подшипник определённого опорного ролика резко возрастает, сопровождаясь повышением температуры.
И наоборот, ухудшение состояния подшипников и увеличение сопротивления вращению печи также влияют на нормальное вращение печи, тем самым нарушая движение материала и распределение газового потока внутри печи, делая регулирование давления более сложным.
Поэтому в операционной практике давление в печи следует рассматривать как «восходящий показатель» для обслуживания подшипников. Поддержание отрицательного давления в головной части печи в разумном диапазоне и снижение частых колебаний давления само по себе является защитой подшипников опорных роликов. Аналогично, регулярный мониторинг температуры подшипников и состояния усилий корпуса печи также может обеспечить обратную связь для регулирования давления — при обнаружении аномального повышения температуры определённого подшипника операторы должны одновременно проверить, не отклонилось ли состояние герметичности и тепловой режим в этой зоне.
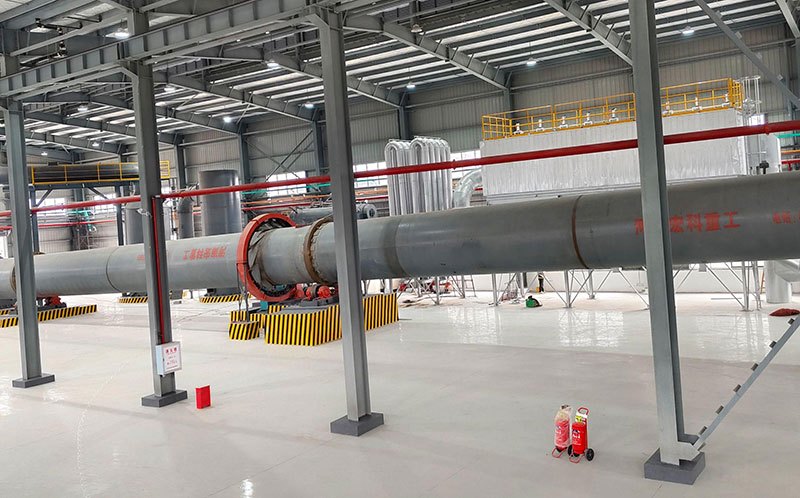
IV. Системные эксплуатационные рекомендации
Объединяя два аспекта — регулирование давления и обслуживание подшипников, — рекомендуется建立 операционные нормативы на следующих уровнях:
В области контроля давления — в качестве ежедневной цели контроля принимать отрицательное давление в головной части печи около -0,04 кПа и создать систему регулирования «вентилятор как основной, горение как вспомогательный, герметичность как основа, автоматическое управление как гарантия». Каждая регулировка должна быть небольшой, с наблюдением за тенденцией изменения рабочих условий перед принятием следующего шага, избегая частых крупных регулировок.
В области обслуживания подшипников — создать четырёхуровневую систему обслуживания «мониторинг температуры — управление смазкой — проверка зазоров — анализ усилий». Температура подшипников должна быть одним из ключевых параметров мониторинга в центральном пульте управления. При аномальном повышении температуры немедленно запускать процесс поиска неисправностей: сначала проверить количество и качество смазочного масла, затем охлаждающую воду, и наконец состояние усилий корпуса печи.
В области скоординированного управления — включить частоту и амплитуду колебаний давления в печи в показатели управления здоровьем оборудования. Печи с частыми колебаниями давления обычно имеют более высокую вероятность повышения температуры подшипников. В журналах эксплуатации следует одновременно регистрировать параметры давления и температуру подшипников, чтобы анализировать корреляционные тенденции между ними и обеспечивать основу для прогнозирующего обслуживания.
Стабильная работа металлургической вращающейся печи никогда не достигалась за счёт оптимизации одного операционного звена. Регулирование давления и обслуживание подшипников — одно управляет «газом», другое — «механикой» — сходятся на физическом носителе корпуса печи. Только рассматривая обе операции на одной диаграмме рабочих условий, можно устранить внеплановые остановки печи в корне и обеспечить её стабильную работу в течение длительного периода эксплуатации.
Если вы столкнулись с конкретными проблемами в области контроля давления или обслуживания подшипников опорных роликов вашей металлургической вращающейся печи, приглашаем вас связаться с нами через онлайн-службу поддержки на официальном сайте. Наша техническая команда сможет предоставить целевые рекомендации по схемам регулирования давления и стратегиям обслуживания подшипников с учётом типа вашей печи, характеристик материала и условий эксплуатации.


