


Как обеспечить стабильное качество при обжиге гипса? Полный анализ процесса от подготовки сырья до контроля готовой продукции
Сущность обжига гипса заключается в использовании тепловой энергии для удаления части кристаллизационной воды из дигидрата сульфата кальция (CaSO₄·2H₂O) с образованием полугидрата сульфата кальция (CaSO₄·0,5H₂O), обладающего вяжущими свойствами. Этот процесс кажется простым, но в промышленной практике — от поступления сырья на завод до отгрузки готовой продукции — точность контроля каждого звена напрямую влияет на сроки схватывания, прочность и стабильность конечного продукта.
I. Подготовка сырья: первый рубеж, определяющий качество обжига
Предварительная обработка гипсового сырья — это не просто «подготовка материала», а основополагающий этап, создающий стабильные условия для последующего обжига. Влажность, крупность и состав примесей сырья напрямую определяют установку температуры и времени обжига.
Предварительная обработка природного гипса обычно включает дробление и грохочение. После дробления крупность кускового гипса должна контролироваться в пределах, пригодных для подачи в печь. Для процесса с вращающейся печью крупность питания обычно контролируется на уровне 10–25 мм; при использовании маршрута «сначала помол, затем обжиг» гипс необходимо измельчить до начального порошка 100–140 меш. Дроблёный материал необходимо просеивать для обеспечения равномерной крупности — слишком крупные частицы приводят к неполному удалению влаги в центре, а слишком мелкие легко уносятся газовым потоком.
Промышленный побочный гипс (десульфуризационный гипс, фосфогипс) требует ещё больших различий в обработке. Десульфуризационный гипс имеет мелкие частицы и высокую начальную влажность, обычно требует механического обезвоживания или предварительной сушки для снижения прикреплённой воды ниже 6%, иначе нагрузка на обжиг слишком велика, а энергопотребление резко возрастает. Фосфогипс может содержать растворимый фосфор, фтор и другие примеси, требуя промывки водой, нейтрализации или выдержки; в противном случае это значительно удлинит сроки схватывания — исследования показывают, что водорастворимые примеси в необработанном фосфогипсе могут увеличить сроки схватывания на 40%.
Гомогенизация сырья также не может быть проигнорирована. Неравномерное содержание примесей и неоднородная крупность в гипсе приведут к тому, что одна и та же партия материала будет проявлять различные температуры дегидратации в печи, что в конечном итоге вызовет колебания фазового состава продукта. Поэтому процесс дозирования и смешивания должен обеспечивать относительную стабильность химического состава и гранулометрического состава материала, подаваемого в печь.
II. Обжиг и дегидратация: точный баланс температуры и времени
Обжиг — это ключевое звено в производстве гипса, и его сущность заключается в поэтапном удалении кристаллизационной воды. Этот процесс чрезвычайно чувствителен к температуре.
Разделение температурных диапазонов
Дегидратация гипса следует поэтапному механизму: этап 105–120°C в основном удаляет свободную воду; температура ниже 120°C приводит к чрезмерному остаточному содержанию дигидрата гипса, вызывая дефекты быстрого схватывания; 107–170°C — оптимальный диапазон обжига, содержание полугидрата достигает максимума при 170°C, а кристаллы становятся крупными и完整ными; выше 190°C образуется растворимый ангидрит III типа, вызывая аномальное увеличение водогипсового отношения; выше 450°C образуется необратимая ангидритовая фаза, прочность падает более чем на 50%.
Стоит отметить, что в промышленном обжиге трудно получить идеальный单一 полугидрат гипса. Из-за неоднородности крупности, содержания примесей и температуры дегидратации фактический продукт часто представляет собой смесь дигидрата гипса, полугидрата и ангидрита. Отраслевой опыт показывает, что умеренно «пережжённый» гипс фактически обладает лучшей стабильностью качества, чем «недожжённый» — в пережжённом гипсе меньше остаточного дигидрата, сроки схватывания более стабильны, а прочность выше. Однако степень пережога должна строго контролироваться, иначе избыток растворимого ангидрита вызовет низкую прочность при резке и налипание на нож.
Основное оборудование для обжига и технологические маршруты
Выбор оборудования для обжига гипса зависит от характеристик сырья, масштаба производства и типа целевого продукта.
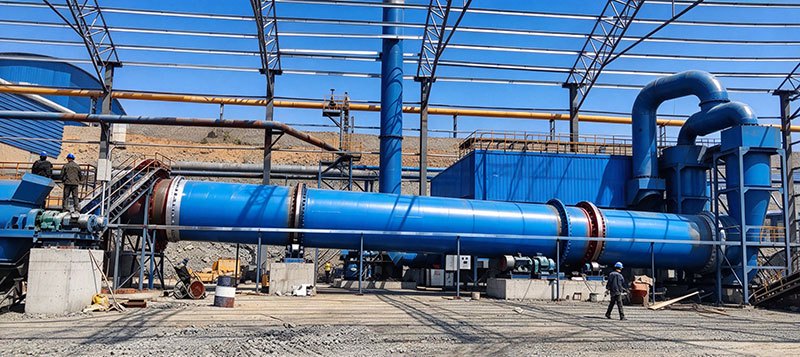
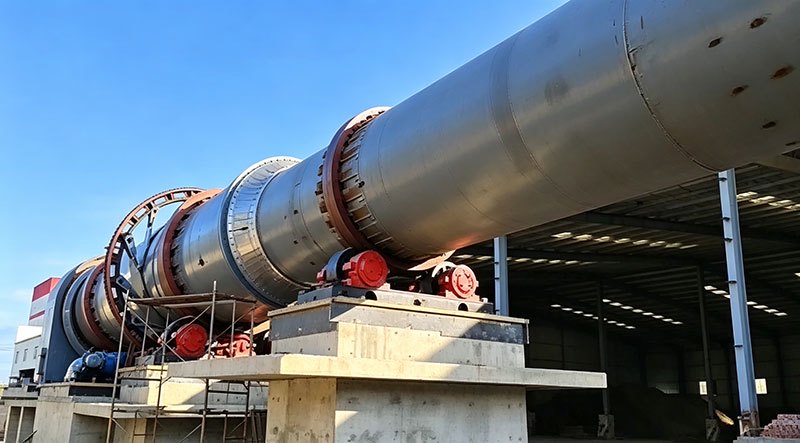
Обжиг во вращающейся печи является представительным оборудованием для непрерывного производства. На примере гипсовой вращающейся печи: сырой гипс после дробления до 10–25 мм подаётся в печь. Температура головной части печи контролируется на уровне 450–550°C, хвостовой части — 155–190°C, температура готового продукта — 150–185°C. Средняя скорость осевого перемещения материала в печи составляет около 1 м/мин. Конструкция вращающейся печи с внутренним сжиганием позволяет газу сгорать непосредственно внутри корпуса, что обеспечивает высокую тепловую эффективность. В промышленной практике температура материала в печи при обжиге гипса чаще всего составляет 150–160°C, а материал находится в печи более получаса, что относится к методу «низкотемпературного медленного обжига».
Обжиг в кипящем слое использует технологию псевдоожижения, при которой материалы под действием воздуха высокого давления переходят в псевдоожиженное состояние и полностью контактируют с теплообменной средой. Типичные параметры печей кипящего слоя: время пребывания материала 15–30 минут, контроль температуры 140–160°C, использование косвенного теплообмена для предотвращения пережога, подходит для крупносерийного непрерывного производства. Тепловая эффективность корпуса печи кипящего слоя может достигать более 95%.
Паровая вращающаяся печь использует косвенный теплообмен, чистота продукта полугидрата гипса может достигать 98%. Этот маршрут подходит для сценариев с высокими требованиями к чистоте продукта.
Ключевые контрольные точки процесса обжига
Стабильность отрицательного давления в печи имеет решающее значение. Обжиг гипса обычно проводится при небольшом отрицательном давлении, которое контролируется в диапазоне от -5 Па до -20 Па. Недостаточное отрицательное давление приводит к утечке дымовых газов и потерям тепла; чрезмерное отрицательное давление вызывает избыточный подсос холодного воздуха, и температуру в печи трудно поддерживать.
Время пребывания материала должно соответствовать температуре обжига. Слишком короткое время пребывания приводит к неполной дегидратации, большему остаточному содержанию дигидрата в продукте и нестабильным срокам схватывания; слишком длительное время увеличивает энергопотребление и может вызвать пережог. В процессе с вращающейся печью время пребывания обычно регулируется скоростью вращения и наклоном корпуса, типичное значение — 45–60 минут.
Контроль скорости нагрева также критичен. Быстрый обжиг (температура материала превышает 160°C, время пребывания всего десятки секунд) приводит к дефектам кристаллов; медленный обжиг (время пребывания более 1 часа) обеспечивает стабильное качество продукта, но увеличивает энергопотребление примерно на 25%. В отраслевой практике скорость нагрева вращающейся печи должна точно регулироваться в соответствии с характеристиками сырья, чтобы обеспечить завершение достаточного фазового превращения гипса.

III. Охлаждение и выдержка: недооценённая, но критически важная постобработка
Температура обожжённого гипса всё ещё превышает 150°C, и он не может напрямую поступать на помол или упаковку. Охлаждение предназначено не только для снижения температуры, но и для стабилизации фазового состава продукта. Если высокотемпературный гипс напрямую контактирует с воздухом, он поглощает влагу из воздуха и подвергается частичной гидратации, вызывая колебания характеристик продукта.
Охлаждённый гипс обычно требует выдержки. Выдержка — это хранение в силосе в течение определённого времени, позволяющее остаточному растворимому ангидриту в гипсе поглотить влагу из воздуха и превратиться в полугидрат гипса, одновременно устраняя локальные различия активности, вызванные неравномерным обжигом. В отраслевой практике обожжённый гипсовый порошок обычно необходимо хранить в силосе для выдержки, чтобы получить однородный и стабильный строительный гипс. Время выдержки определяется в зависимости от типа продукта и характеристик сырья, обычно от нескольких часов до нескольких дней.
Помол — ещё одно важное звено. Обожжённый гипс необходимо обработать в шаровой мельнице или классификаторе для достижения требуемой тонкости продукта. Тонкость напрямую влияет на гидратационную активность и прочность — недостаточная тонкость приводит к недостаточной прочности, чрезмерная тонкость увеличивает водопотребность. При помоле необходимо контролировать температуру, чтобы избежать повторной дегидратации гипса из-за тепла трения.
IV. Контроль качества: от онлайн-мониторинга до испытаний готовой продукции
Контроль качества обжига гипса — это системная работа на протяжении всего процесса, а не просто «проверка» на этапе готовой продукции.
Онлайн-контроль в процессе обжига
Мониторинг температуры — наиболее базовое средство контроля. Температуры в головной части печи, хвостовой части и на выходе готового продукта требуют мониторинга в реальном времени для обеспечения стабильности режима обжига. Вращающиеся печи обычно оснащаются аналоговыми панелями для автоматического контроля температуры и давления путём управления расходом подачи, подачей масла, объёмом первичного воздуха и объёмом вторичного воздуха для горения.
Мониторинг влагосодержания дымовых газов может косвенно отражать степень дегидратации. Электростатические пылеуловители необходимо нагреть до 120°C перед запуском, чтобы водяной пар в дымовых газах не конденсировался при охлаждении, вызывая восстановление полугидрата гипса до дигидрата и влияя на сроки схватывания гипсовых изделий.
Основные показатели испытаний готовой продукции
Анализ фазового состава является основной основой для определения качества обжига. Содержание полугидрата гипса определяется методом рентгеновской дифракции (XRD) или химическим анализом. Отраслевые требования предусматривают содержание полугидрата гипса ≥75%, у премиальных продуктов — более 85%. Чрезмерное остаточное содержание дигидрата гипса приводит к нестабильным срокам схватывания и низкой прочности; избыток растворимого ангидрита приводит к неполной гидратации и недостаточной прочности.
Сроки схватывания — наиболее прямой показатель характеристик гипсовых продуктов. Определяются стандартными методами: начало схватывания ≥4 минут, конец схватывания ≤30 минут. Аномальные сроки схватывания обычно указывают на неправильную температуру обжига или превышение примесей — удлинение сроков схватывания может быть вызвано недостаточным обжигом или вмешательством примесей, сокращение — пережогом или избыточным содержанием растворимых солей.
Испытание прочности включает прочность на сжатие через 2 часа во влажном состоянии и прочность в сухом состоянии. Для строительного гипса обычно требуется прочность на сжатие через 2 часа ≥3,5 МПа, прочность в сухом состоянии ≥6,0 МПа. Недостаточная прочность часто связана с тонкостью, чистотой или условиями выдержки.
Испытание тонкости проводится методом просеивания или методом удельной поверхности. Остаток на сите 45 мкм обычно требуется ≤12%, удельная поверхность ≥3500 см²/г.
Типичные проблемы качества и их причины
Проблема качества | Возможные причины | Направление проверки |
|---|---|---|
Удлинённые сроки схватывания | Недостаточный обжиг, высокое остаточное содержание дигидрата; вмешательство примесей | Проверить температуру обжига, чистоту сырья |
Сокращённые сроки схватывания | Пережог, избыток растворимого ангидрита; превышение растворимых солей | Снизить температуру обжига, проверить содержание солей в сырье |
Низкая прочность | Недостаточная тонкость, низкая чистота полугидрата, неправильная выдержка | Проверить тонкость помола, фазовый состав, условия выдержки |
Большие колебания характеристик продукта | Недостаточная гомогенизация сырья, нестабильный режим обжига | Усилить смешивание сырья, стабилизировать температуру в печи и время пребывания |
Каждое звено процесса обжига гипса взаимосвязано: влажность и крупность сырья определяют установку температуры обжига, температура и время обжига определяют фазовый состав, а фазовый состав определяет сроки схватывания и прочность. Контроль качества не может ограничиваться только данными испытаний готовой продукции; необходимо объединить онлайн-мониторинг, контроль процесса и испытания готовой продукции, чтобы создать систему прослеживаемости качества на всём пути от сырья до готового продукта.
Компания Henan Hongke Heavy Industry производит обогатительное оборудование, обладающее значительными конкурентными преимуществами в отрасли. Мы предоставляем комплексные услуги полного цикла, включающие предпродажные консультации, сопровождение в процессе продажи и послепродажную поддержку, гарантируя каждому клиенту уверенность при покупке и спокойствие при эксплуатации. Нажмите «Консультация службы поддержки», чтобы оставить нам сообщение. Приглашаем вас посетить Henan Hongke для осмотра на месте и обсуждения покупки — мы предоставим вам профессиональные решения и коммерческое предложение!


