Проектирование конструкции корпуса металлургической вращающейся печи: как обеспечить прочность и устойчивость
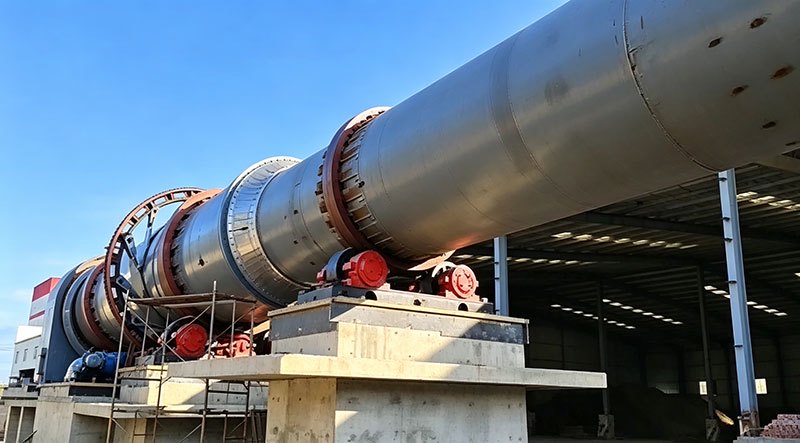
Корпус металлургической вращающейся печи является наиболее фундаментальной и критически важной несущей конструкцией всего оборудования. Он должен одновременно выдерживать собственный вес, вес огнеупорных материалов, вес материалов и сложные напряжения от сжатия опорных роликов в условиях высоких температур, тяжёлых нагрузок и непрерывного вращения. Как только корпус подвергается чрезмерной деформации или растрескиванию, это может привести к ослаблению или выпадению огнеупорного кирпича в лёгких случаях или к серьёзным авариям, таким как разрушение бандажа или поломка вала опорного ролика. Поэтому основную цель проектирования конструкции корпуса можно сформулировать одной фразой: обеспечить «жёсткость в поперечном направлении, гибкость в продольном» — достаточную жёсткость поперечного сечения для сопротивления радиальной деформации и соответствующую гибкость в продольном направлении для поглощения дополнительных напряжений.

I. Основной принцип проектирования: механическая логика «жёсткость в поперечном направлении, гибкость в продольном»
«Жёсткость в поперечном направлении, гибкость в продольном» — это базовый принцип проектирования корпуса вращающейся печи, целью которого является повышение коэффициента использования и снижение расхода сырья. Механическое обоснование этого принципа вытекает из характеристик напряжений корпуса во время работы: корпус создаёт осевой изгиб между двумя станциями опорных роликов и значительную радиальную деформацию в местах расположения бандажей.
Если поперечная жёсткость корпуса недостаточна, радиальная деформация (то есть овальность) в местах бандажей значительно возрастает. Чрезмерная радиальная деформация сжимает внутренний огнеупорный кирпич, вызывая ослабление, растрескивание или даже выпадение футеровки. Если корпус слишком жёсток в продольном направлении, он не может компенсировать дополнительные нагрузки, вызванные неравномерной осадкой фундамента, отклонениями при монтаже опорных роликов или различиями теплового расширения, за счёт собственного незначительного изгиба, что, наоборот, ускоряет локальную концентрацию напряжений.
Таким образом, суть проектирования заключается в обмене толщины на жёсткость, а пролёта — на гибкость — использование толстых стальных листов под бандажами для повышения локальной жёсткости при одновременном соответствующем увеличении опорных пролётов для использования продольной гибкости с целью выравнивания нагрузок.
II. Определение толщины корпуса: толстый в критических точках, тонкий в неответственных зонах
Корпус не имеет одинаковую толщину по всей длине, а проектируется дифференцированно в соответствии с характеристиками напряжений каждой части. Толщина стальных листов увеличивается с диаметром печи, при этом более толстые листы используются в местах с повышенными напряжениями, таких как под бандажами (у опорных роликов) и в головной части печи.
На примере типичных данных: для печи диаметром 4 м толщина листов корпуса между пролётами и под бандажом составляет 30 мм и 65 мм соответственно; для печи диаметром 5 м толщина листов между пролётами и под бандажом составляет 45 мм и 100 мм соответственно. Такое дифференцированное проектирование обеспечивает способность сопротивляться радиальной деформации в местах бандажей, избегая при этом перерасхода материала и потери продольной гибкости из-за чрезмерного утолщения между пролётами.
В местах бандажей, помимо использования толстых стальных листов, по окружности корпуса устанавливаются десятки равномерно распределённых подкладных плит, что делает напряжения корпуса более равномерными, предотвращает износ корпуса бандажом и обеспечивает лучшие условия для отвода тепла от корпуса. Сам бандаж, представляющий собой прочное большое стальное кольцо, не только передаёт всю силу тяжести на опорные ролики, но и служит для повышения жёсткости корпуса.

III. Рациональная конфигурация опорных пролётов и консольных длин
Конфигурация количества опор и пролётов напрямую определяет продольные изгибные напряжения и прогиб корпуса. Тенденция проектирования крупных печей заключается в сокращении числа опорных станций и увеличении опорных пролётов, исходя из того, что основной вред для срока службы материала исходит от радиальной деформации корпуса, а продольная гибкость, обеспечиваемая большими пролётами, способствует снижению неравномерности нагрузок, вызванных непрямолинейностью печи или неправильной установкой опорных роликов.
При определении пролётов необходимо соблюдать ключевое ограничение: максимальный прогиб корпуса между двумя опорными точками не должен превышать 0,0003L (L — длина корпуса), при этом соотношение длины к диаметру L/D должно быть менее 8-9. Для консольных концов длина консоли загрузочного конца L_h должна быть как можно больше для уменьшения изгибающего момента промежуточного корпуса, но не должна превышать 3,3D; длина консоли разгрузочного конца L_t должна быть меньше L_h и, как правило,控制在 в пределах 3D, чтобы избежать недостаточной длины зоны обжига, влияющей на завершение фазового превращения материала.
IV. Точность контроля сварной конструкции и сборки секций корпуса
Корпус сваривается из нескольких стальных листов различной толщины, и качество сварки напрямую определяет общую прочность корпуса. При проектировании конструкции необходимо соблюдать следующие ключевые правила:
Расположение сварных швов: Продольные швы смежных секций корпуса должны быть смещены более чем на 45°, стыковые швы располагаются в перекрёстном порядке, чтобы избежать концентрации сварных швов на одной образующей. Кольцевые швы не должны проходить через разгрузочные отверстия, люки и другие отверстия, а расстояние между отверстиями и швами не должно быть менее 100 мм.
Длина секций корпуса: Ширина обычных секций должна составлять 1,8–2,5 м; малые секции, такие как высокотемпературные, низкотемпературные и зубчатые секции, как правило, не должны быть менее 1 м; в пределах одного пролёта не должно быть более одной секции корпуса шириной менее 1,5 м, и она должна располагаться в средней части этого пролёта.
Технология сварки: Для сварки корпуса обычно используется автоматическая сварка под флюсом, сварные швы должны проходить ультразвуковой контроль и соответствовать требованиям II уровня соответствующих стандартов. Усиление шва во внутренней части корпуса в обычных зонах должно быть ≤1,5 мм, в зоне обжига и прилегающих зонах (в пределах длины, равной 9 внутренним диаметрам корпуса от разгрузочного конца) — ≤0,5 мм.

V. Выбор материалов и обеспечение точности изготовления
Выбор материала корпуса связан с диаметром печи: для печей диаметром D≤4 м материал должен быть не ниже Q235B; для печей диаметром D>4 м материал должен быть не ниже Q235C. Для металлургических вращающихся печей с особыми требованиями к жаростойкости могут использоваться котельная углеродистая сталь или жаростойкая нержавеющая сталь.
Точность изготовления корпуса напрямую влияет на прочность. После завершения сварки необходимо обеспечить прямолинейность оси корпуса и округлость поперечного сечения. При монтаже с помощью теодолита измеряется горизонтальный допуск четырёх колёс опорных роликов ≤0,2 мм, с помощью рулетки измеряется отклонение диагоналей четырёхугольника, образованного центрами четырёх колёс, ≤1 мм. При сборке корпуса продольные швы смежных секций смещаются более чем на 45°, а соединение без зазора обеспечивает равномерное соответствие величины смещения проектным требованиям.
VI. От «проектирования» к «эксплуатации»: постоянное обеспечение прочности и устойчивости
Прочность и устойчивость корпуса не могут быть гарантированы навсегда однократным проектированием. Даже при очень точном монтаже после определённого периода эксплуатации неравномерная осадка фундамента, износ вкладышей опорных роликов, износ внутренних и наружных поверхностей бандажа, значительные изменения температуры в различных местах — всё это может привести к изменению центрального положения корпуса в каждой опорной точке. Поэтому необходимо проверять и корректировать ось в соответствии с условиями эксплуатации печи.
В повседневном техническом обслуживании измерение овальности корпуса является важным средством оценки жёсткости корпуса и качества прилегания внутреннего огнеупорного кирпича. Путём измерения овальности корпуса в реальном времени можно оценить жёсткость корпуса и качество прилегания внутреннего огнеупорного кирпича, а аномалии кривой овальности также могут отражать общие проблемы вращающейся печи. Явление аномального повреждения огнеупорного кирпича в зоне бандажа, вызванного механическими напряжениями от деформации корпуса, часто можно заранее прогнозировать с помощью корреляционного анализа данных измерения овальности и повреждений огнеупорного кирпича в местах расположения бандажей.
Компания Henan Hongke Heavy Industry производит обогатительное оборудование, обладающее значительными конкурентными преимуществами в отрасли. Мы предоставляем комплексные услуги полного цикла, включающие предпродажные консультации, сопровождение в процессе продажи и послепродажную поддержку, гарантируя каждому клиенту уверенность при покупке и спокойствие при эксплуатации. Нажмите «Консультация службы поддержки», чтобы оставить нам сообщение. Приглашаем вас посетить Henan Hongke для осмотра на месте и обсуждения покупки — мы предоставим вам профессиональные решения и коммерческое предложение!